


Детали электроинструмента с ЧПУ прецизионной обработки | Токарная обработка швейцарского типа и изготовление на заказ OEM
Когда конструкция электроинструмента переходит от прототипа к производству, обычно проблемы возникают с небольшими вращающимися деталями и корпусами: валами двигателей, трансмиссионными валами, шлицевыми валами, гильзами клапанов и корпусами, которые должны сохранять жесткие допуски в течение длительного времени. Вопрос о выборе поставщиков заключается не в том, сможет ли поставщик обработать один образец, а в том, сможет ли тот же станок с ЧПУ, материал и процесс шлифования обеспечить те же размеры на 5000-м изделии. Именно здесь важны детали электроинструмента, изготовленные с высокой точностью, и именно поэтому мы построили нашу производственную линию на основе продольного точения швейцарского типа, фрезерования с ЧПУ, бесцентрового шлифования и круглого шлифования при поддержке импортного контрольного оборудования.
Что означает точность компонентов электроинструмента
Для компонентов электроинструмента точность не является абстрактным числом. В этом разница между валом, который плавно вращается со скоростью 20 000 об/мин, и валом, который создает вибрацию, износ подшипников или сокращает срок службы инструмента. Практические допуски на эти детали часто включают диаметр ±0,005 мм, округлость в пределах нескольких микрон и значения Ra шероховатости поверхности в диапазоне от 0,2 до 0,8 мкм. То же самое относится и к соосности между шлифованной шейкой и фрезерованным элементом.
Каждая деталь электроинструмента имеет определенные требования к обработке. Тонкий вал с высоким соотношением длины к диаметру лучше всего изготавливать на токарном станке швейцарского типа, поскольку направляющая втулка поддерживает материал вблизи точки резания и уменьшает прогиб. Для корпуса или втулки клапана с поперечно-просверленными отверстиями и плоскими поверхностями требуется обрабатывающий центр или токарный центр с приводным инструментом. Посадочное место подшипника, такое как кольцо подшипника или диаметр шлицевого вала, обычно требует бесцентрового или цилиндрического шлифования после токарной обработки для достижения окончательного диаметра, округлости и чистоты поверхности.
Сложнее всего удерживать детали на переходах между просверленными отверстиями, фрезерованными плоскостями и шлифованными диаметрами. Деталь, которая обтачивается на одном станке и фрезеруется на другом, может смещаться в своем положении. Планируя операции на основе четких данных, мы поддерживаем стабильность отношений.
Материалы, которые меняют план обработки
Материал также меняет стратегию. Нержавеющая сталь и подшипниковая сталь обычно используются для валов и гильз, тогда как алюминий и латунь используются в корпусах и электрических деталях. Каждый материал имеет различное поведение стружки, скорости резания и требования к термообработке, поэтому надежному поставщику необходимо соответствующим образом регулировать подачу, скорость и инструмент.
Детали электроинструмента, которые мы производим
Наш стандартный ассортимент включает в себя множество деталей, которые находятся внутри электроинструментов и их приводных узлов. Детали, приведенные ниже, являются типичными примерами. Мы также можем изготовить детали по индивидуальному заказу, которые не вписываются в фиксированный каталог.
- Валы двигателей с ЧПУ и трансмиссионные валы
- Высокоскоростные валы, тонкие валы и шлицевые валы
- Планетарные валы-шестерни и прецизионные валы-шестерни
- Гильзы клапанов, гильзы электромагнитных клапанов и компоненты базового корпуса
- Плунжеры, толкатели, установочные штифты и зубчатые шкивы
Как для прототипов, так и для серийного производства мы можем работать с прутьями или предварительно коваными заготовками в зависимости от размера детали и требуемой скорости подачи. Более широкий обзор деталей, которые мы производим для этой отрасли, можно найти на нашей странице компонентов электроинструментов с ЧПУ. Если вам нужна деталь, которой нет в списке, наш Детали электроинструмента, обработанные на станках с ЧПУ линия является правильной отправной точкой, поскольку она объединяет опыт, планирование процессов и контроль под одной крышей.
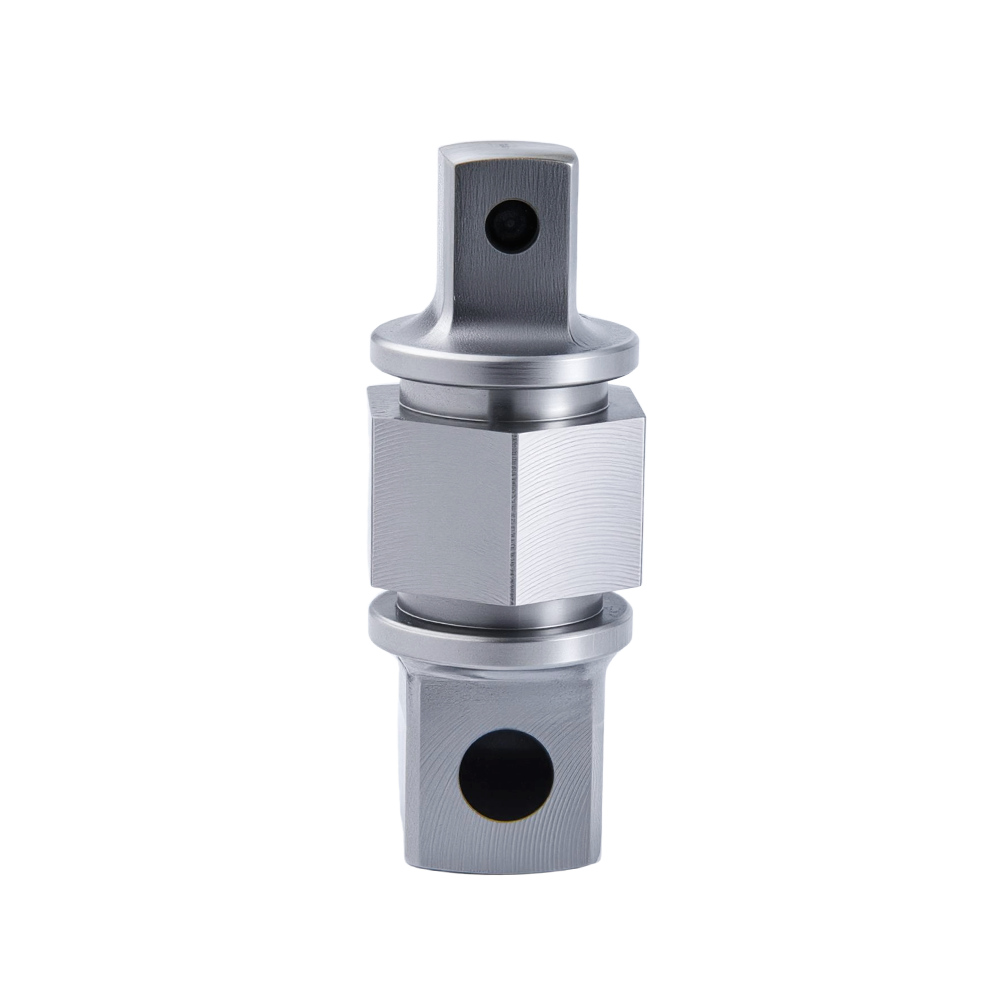 Компоненты электроинструмента прецизионной обработки с ЧПУ Ознакомьтесь с нашими прецизионными деталями для электроинструментов, обработанными на станках с ЧПУ, включая компоненты трансмиссии, валы-шестерни, шестерни небольших модулей и валы двигателей. Эти компоненты обеспечивают надежность в требовательных приложениях, подкрепленные нашим опытом планирования процессов и контроля. Посмотреть продукт →
Последовательность обработки, лежащая в основе надежных деталей электроинструмента
Повторяемая точность достигается за счет структурированного процесса, а не работы одной машины. Эту последовательность мы применяем к большинству вращающихся компонентов электроинструмента:
| Операция | Типовое оборудование | Что он контролирует |
|---|---|---|
| Токарная обработка швейцарского типа | Токарный станок швейцарского типа с ЧПУ Star | Диаметр, длина и прямолинейность длинных тонких валов |
| Токарная/фрезерная обработка с ЧПУ | токарные станки с ЧПУ и обрабатывающие центры | Фрезерованные лыски, поперечные отверстия, пазы и элементы вторичного точения. |
| Бесцентровое или круглое шлифование. | Бесцентровые и круглошлифовальные станки | Окончательный внешний вид, округлость и качество поверхности шеек подшипников |
| Мойка деталей | Промышленные шайбы | Перед проверкой удаляет стружку, масло и охлаждающую жидкость. |
| Инспекция | Импортные измерительные инструменты | Проверяет размеры, позиционные допуски и качество поверхности. |
Пример. Заземленный вал двигателя для аккумуляторного инструмента.
Для типичного вала двигателя аккумуляторного инструмента настройка начинается с точения швейцарского типа. Пруток поддерживается близко к режущей кромке, поэтому вал можно обработать до окончательной длины без изгиба. Заготовку поворачивают, чтобы на шейке подшипника осталась шлифовальная масса толщиной 0,2 мм. После термообработки вал переходит к круглому шлифованию для доведения диаметра до диапазона ±0,005 мм. Наконец, деталь проверяется на поверхностном тестере и диаметрометре. Такая последовательность позволяет контролировать удаление материала и сохраняет микроструктуру поверхности подшипника.
Наличие всех этих этапов под одной крышей имеет большое значение, поскольку это уменьшает количество ошибок при передаче и дает производственной команде контроль над всем производственным процессом. Если вал обточен до почти конечного диаметра, а затем отшлифован на том же предприятии, цепочка допусков останется короткой.
Рекомендации по покупке OEM-запчастей для электроинструментов
При покупке деталей электроинструмента, изготовленных на станках с ЧПУ, самая низкая цена часто не является более экономичным выбором в долгосрочной перспективе. Поставщик, который сможет обеспечить контроль процесса и отреагировать на изменения в чертежах, избавит вас от переделок, сбоев на местах и задержек с запуском.
Начните с полного пакета чертежей. Укажите марку материала, твердость, необходимые допуски и качество поверхности. Если после термообработки необходимо сохранить критический размер, укажите это заранее. Затем определите объем и ожидаемое время выполнения заказа. Серия прототипов в 50 штук может быть произведена на токарном станке швейцарского типа с прутковой заготовкой, тогда как производственная партия в 50 000 штук может оправдать использование инструментов индивидуальной формы или шлифовальных приспособлений.
- Отправьте 2D/3D-чертеж с обозначениями допусков и значениями шероховатости поверхности.
- Укажите марку материала, твердость и любые правила предварительной или последующей термообработки.
- Укажите количество прототипов, объем производства и необходимое время выполнения заказа.
- Запросите отчет о проверке первого изделия и все необходимые сертификаты на материалы.
Также спросите об отчетах об инспекциях. Мы изготавливаем эти детали по вашему чертежу и можем предоставить результаты измерений критических размеров. Если вы хотите получить обратную связь по проектированию для производства или выполнить заказную работу, выходящую за рамки стандартной детали, на нашей странице «Обработка с ЧПУ для OEM» описано, как мы обрабатываем чертежи клиентов и планируем процессы.
Нужен ли вам вал для компактной циркулярной пилы, втулка для высокомоментной дрели или корпус для промышленного электроинструмента, способ изготовления должен соответствовать чертежу и объему производства. В сочетании с токарной обточкой, фрезерованием на станках с ЧПУ и шлифованием мы можем обрабатывать детали электроинструмента с допусками, необходимыми для повторяемости производства.

- Продукты
- Автомобильные детали, обработанные на станках с ЧПУ
- Детали жидкостного охлаждения, изготовленные на станках с ЧПУ прецизионной обработки
- Детали электроинструмента с ЧПУ прецизионной обработки
- Оптические компоненты, обработанные на станке с ЧПУ
- Настроить
- Швейцарская токарная обработка
- Обрабатывающий центр
- Фрезерование и токарная обработка с ЧПУ
- Бесцентровый шлифовальный станок
- Круглошлифовальный станок
- Контакт
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Адрес: № 6 Shiji 1st Road, зона развития Мачжу Доумен, город Юяо, провинция Чжэцзян, Китай

-

